这两年跑现场,我们见过不止一次这样的情况:一台 DN200 的高压差调节阀,把将近 4 MPa 的液体往 0.3 MPa 的工序送,站在旁边能听到管子里"沙沙"地响,像有人拿铁砂在管壁上来回刮蹭。检修拆开后,阀芯和套筒的孔口下游全是蜂窝状的麻点,阀座密封面也被啃出一道沟,阀体出口的壁面也有一片发暗的区域。车间的人说,这台阀一年要换三次内件,上一次更换只撑了四个月。
同一段管线换成我们推荐的多级降压的笼套内件之后,声音没了,内件寿命也从几个月拉到两年以上。很多人把这归结为"套筒阀天生防气蚀的优势"。其实这样说并不准确,套筒只是把节流面从一个地方挪到了很多地方,真正起作用的是把一段压差被拆成了几段小压降的设计结构。这篇文章想把中间这几步讲清楚:气泡在哪出生、在哪溃灭、套筒做了什么让它们不在金属表面溃灭,以及什么情况下什么问题用这套方法也解决不了。
先把气蚀和闪蒸分开
液体经过阀门,流速在阀座和阀芯之间的缝隙里被拉得很高。按伯努利那条关系,流速上去,静压就下来。当某一点的压力降到介质在该温度下的饱和蒸汽压以下,液体就会局部"沸腾",长出气泡(空泡)。
气泡随流体往前走,走到压力回升的区域,外面压力一高,气泡撑不住,在微秒量级内溃灭。溃灭不是安静地消失,气泡收拢到极点的那一瞬,会朝壁面射出一股微射流,冲击压力远高于普通钢材的屈服强度。壁面被这样反复地敲打,先是塑性变形,接着就会掉渣,再往下就是变成海绵状。这是气蚀。
另一种情况是阀后压力本身就低于饱和蒸汽压。这时候气泡不会溃灭,只会一直存在,流体带着气泡往下游走,变为两相流。这是闪蒸。它的破坏方式不一样,更多是高速两相流对管壁的剪切和冲刷:管壁变薄、下游管道振动、流量计读数乱跳等。
现场经常把两者统称为"气蚀",但处理思路不一样。气蚀可以靠"让压力不要掉到蒸汽压以下"来避免;但闪蒸不行,因为阀后地压力低于蒸汽压是工艺本身的问题,分级处理也只能减轻破坏程度,不可能把气泡变没。理解这一点,后面的讨论才有意义。
气泡出生在缩流断面,而不是在阀座表面
流体过阀口时不会紧贴着阀座走,它会先收缩成一股比阀口还细的流束,这个截面叫缩流断面,压力的谷底就在这里,而且比阀后压力还低——装在下游直管上的压力表,根本读不到这个数值。 标准里用一个系数描述这个过程。按 IEC 60534-2-1 的写法,缩流断面压力可以估成:
p_vc = p1 −(p1 − p2)/ FL²
其中 FL 叫液体压力恢复系数,它越小,说明这个阀把动能回收成压力的能力也就越强,缩流断面的压力也就会被压得越低,气蚀越容易发生。单座阀、套筒阀这类流道比较顺的结构,FL 通常落在 0.85 ~ 0.95;蝶阀、球阀这种直通式高恢复结构明显更低,所以它们在小开度、大压差的位置上格外容易出现问题。
把 p_vc 一路压到等于饱和蒸汽压,就到了那道坎:
Δp(阻塞) = FL²(p1 − Ff·pv)
Ff 是液体临界压力比系数,Ff = 0.96 − 0.28·√(pv/pc),压差一旦越过了这个值,流量就不再跟着压差增加,再往下压阀后压力也只是让气蚀更凶、噪音更大。选型时只核对了公称压力、没核对阻塞压差的阀,能装上去,也能开起来,就是内件寿命得按周来算。
单级结构的死结
现场常见的反应是换材料:阀芯堆焊硬质合金,套筒做表面硬化。这有用,但只是在拖时间。材料变硬,麻点出现得慢一些,但是气泡还是在同一个位置溃灭——阀座下游那一圈金属、套筒孔口的出口边,或者阀体出口的壁面。
问题出在结构上:单级只有一个缩流断面,全部压差都堆在那几毫米的缝隙上。想靠加厚阀体、加大壁厚来解决,没有用,壁厚并不能改变压力的分布,真正要解决的是压力分布本身。
套筒阀的三个解决措施
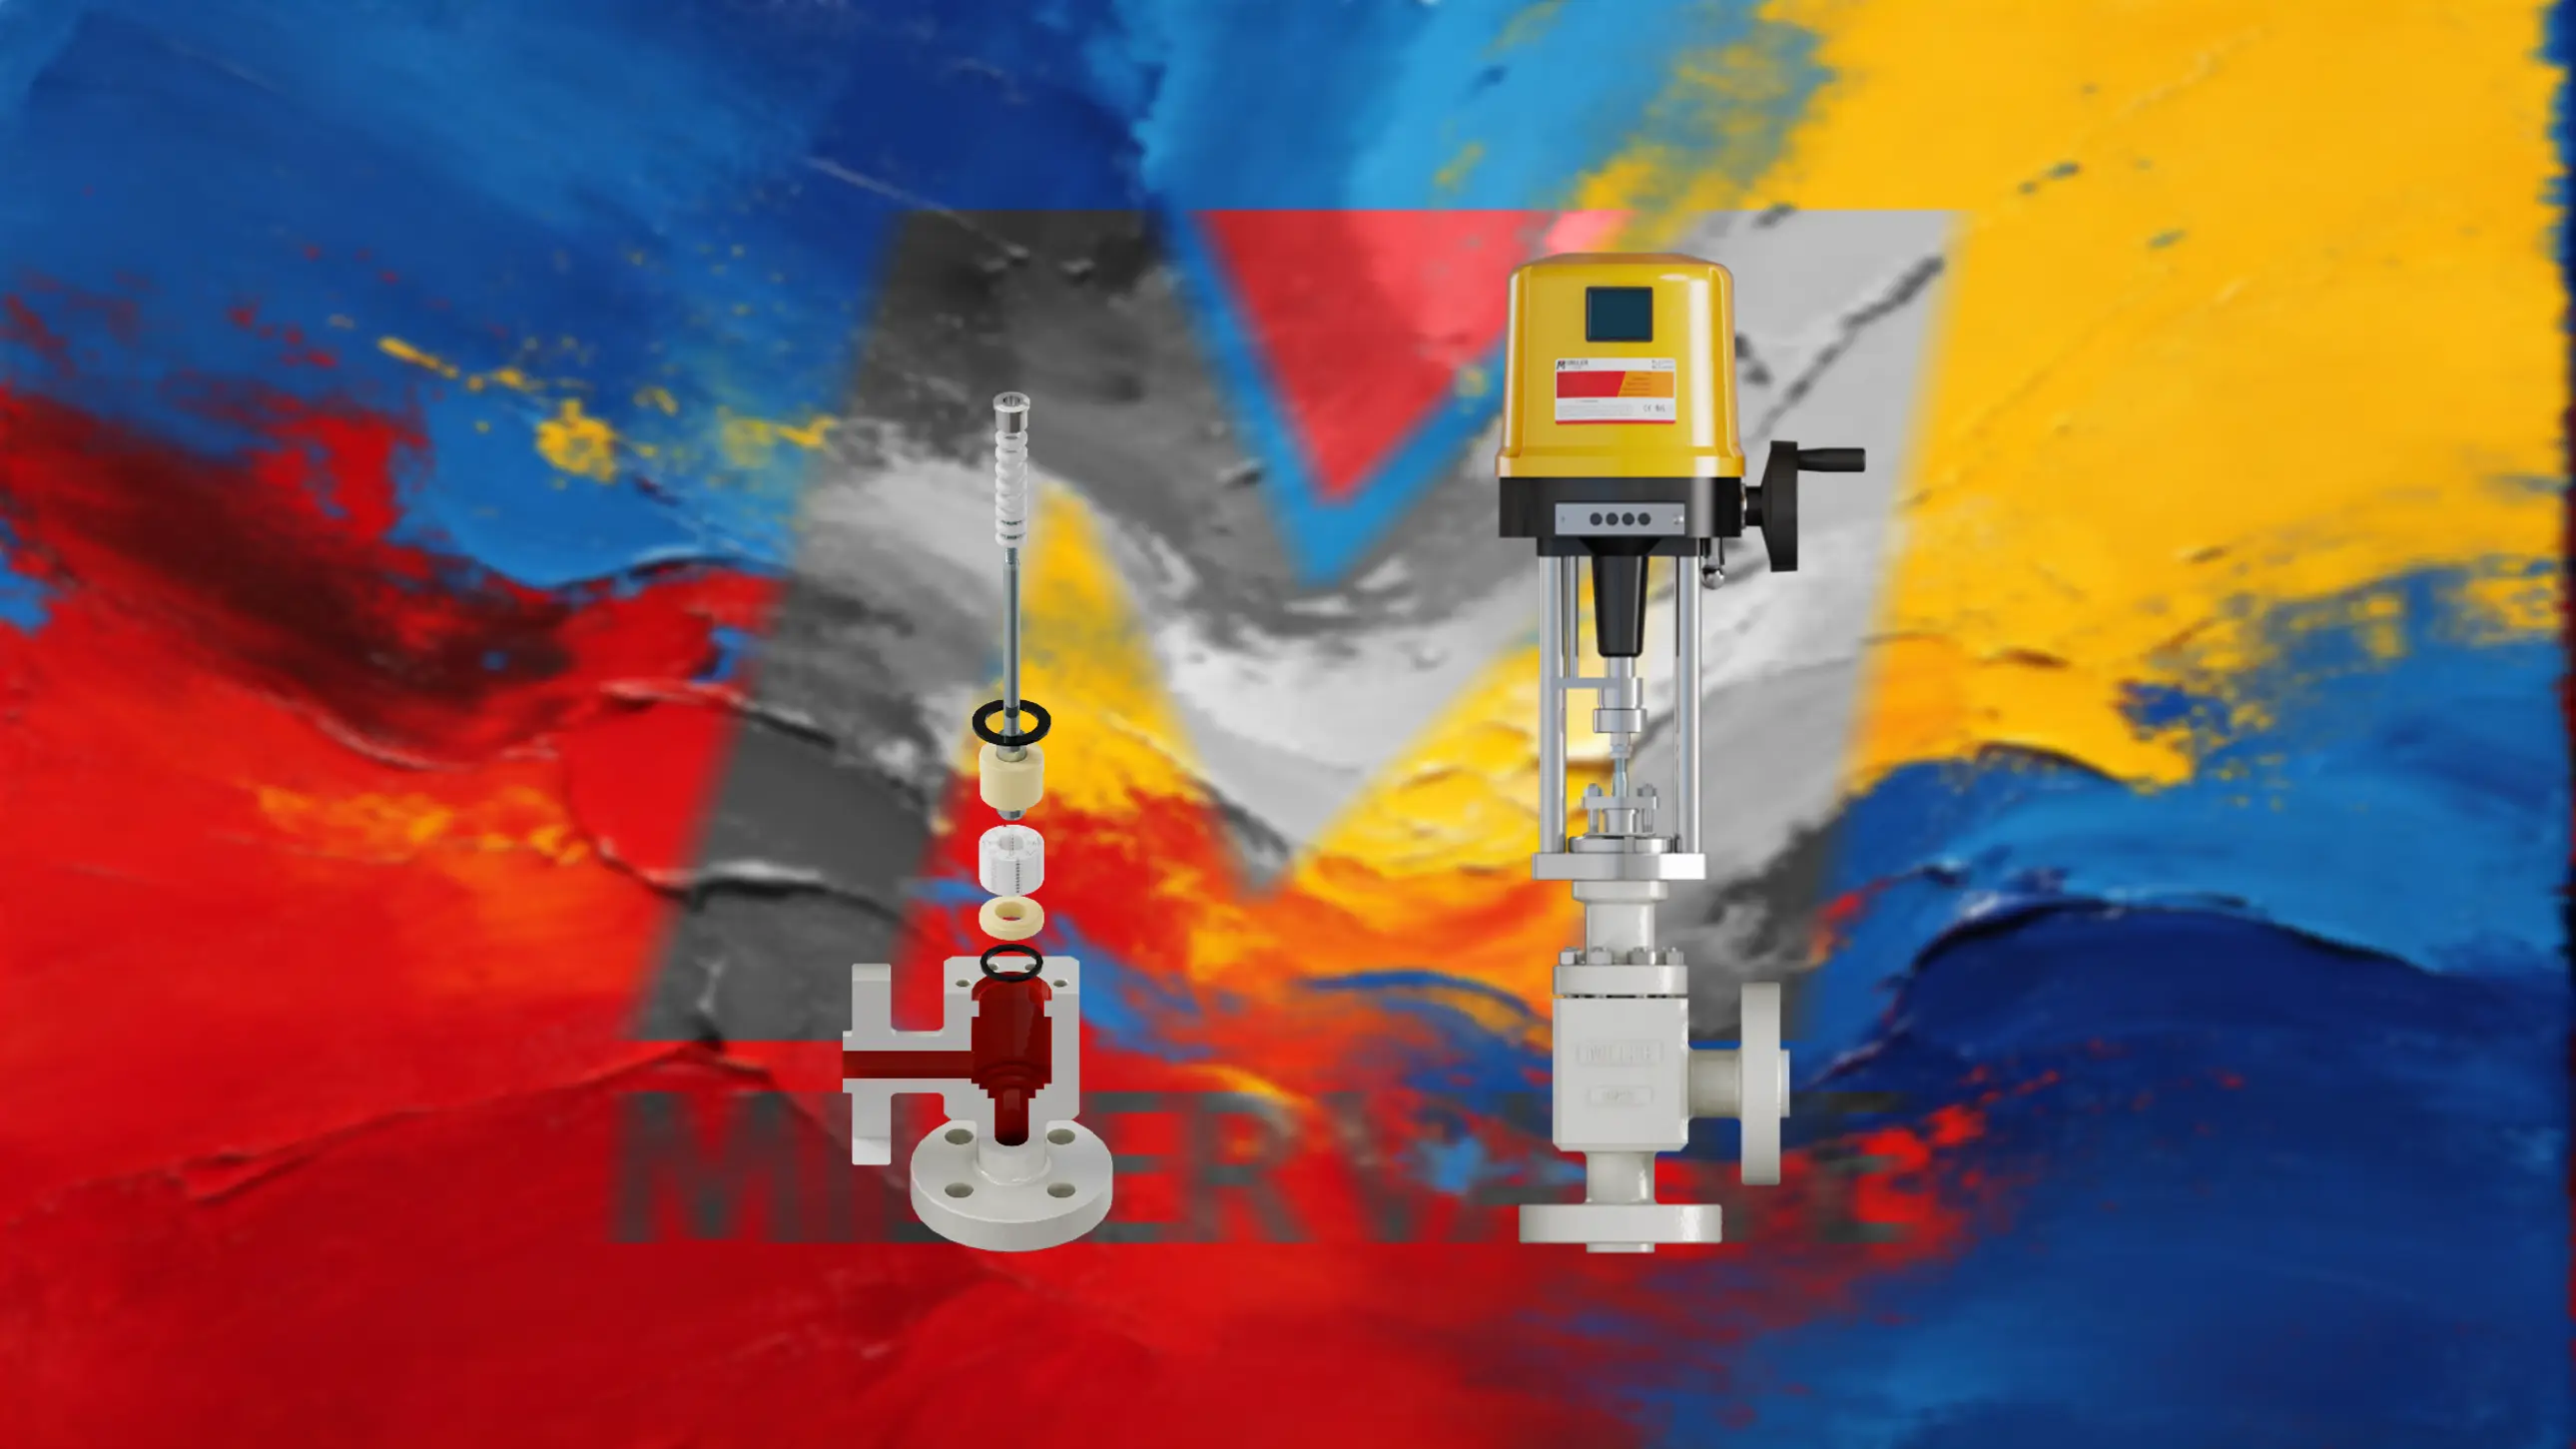
笼式阀,也就是常说的套筒调节阀,核心是一圈带孔的圆筒:阀芯在筒里上下走,走多少、露出多少孔,流通面积就跟着增加/减少。这是"调节"的部分。"降压"的部分要看孔后面还接着什么。
-
串联:多级笼套不是一层,是两三层甚至更多层同心套筒叠在一起,或者在一层套筒上做出前后串联的两段流道。流体从外层孔进入,在两层套筒之间的环形腔里减速、混掺,把动能变成热能,再进下一层孔。这段环形腔是关键:它需要足够大,让射流散开、速度降下来;阀腔太小,射流还没散开就撞上下一层孔,等于没有分级。
-
转向:迷宫式更直接,流道在阀芯或迷宫片里反复拐弯。每拐一次,流体就被迫改变方向,产生一次局部损失,同时把集中的射流打散成很多个小涡。转向次数就是级数,压差被摊在一连串小拐弯上。同样的外形尺寸里,这种方式能塞进更多级,所以高压差、高温蒸汽一类工况上用得更多。
-
分流:哪怕只有一级,把一个大孔换成几十个小孔也不是白换的。每股射流能量小,气泡云体积小,溃灭时的冲击分散在很多点上,单点受力下降;小孔的射流长度短,气泡更容易在孔口附近塌掉,而不是一路跑到阀体壁面或者下游弯头那里才塌。
三个方案复合,才是笼式内件在高压差下比单座阀耐用的原因。顺带一提,多级内件通常配平衡式阀芯,阀芯上下压力打通,执行机构不用去顶那几兆帕的压力,大压差下的调节才稳得住——这跟气蚀是两回事,但现场经常一起出现。
有套筒,不等于可以防气蚀
这一点常常被忽略。市面上不少叫"套筒调节阀"的产品,套筒只是起了导向作用:阀芯在筒里滑动,稳定性好了,噪音低了一点,但压差还是被一次性吃掉的。孔只有一排,流体从孔里进去直接就出去了,中间没有第二级。这种结构在中低压差下没有问题,但是一旦放到 6 MPa 压差上,该气蚀还是会气蚀。
判断的方法也很简单:数级数,不看有没有套筒。剖面上能数出几道串联的节流面——几层套筒、几道迷宫隔板——就是几级。如果只有一排孔、一层筒的,就是一级。买阀的时候把剖面图要来,数一数就清楚了。
级数怎么定:一个可用的方案
级数不是随便定的,可以一级一级算。每一级的判据和单级阀一样,只是把入口压力换成上一级的出口压力:
Δp(i) ≤ FL(i)² ·(p(i,in) − Ff·pv)
这里有两个容易漏掉的地方。pv 和 Ff 只跟介质的温度有关,整台阀从头到尾其实都是同一个值;而 p(i,in) 是逐级往下掉的。也就是说,越往后,允许的压差越小。压差平均分配,常常是前面几级很宽松,末级刚好卡住甚至会超出。
举个具体的例子。80 ℃ 的水,pv ≈ 0.047 MPa,Ff ≈ 0.95,进口 2.5 MPa(绝压),出口 0.15 MPa(绝压),总压差 2.35 MPa。FL 暂按 0.9 估算(只是示例,实际值要以内件试验数据为准):
| 方案 | 各级压差(MPa) | 各级进口压力(MPa) | 该级允许压差(MPa) | 结果 |
|---|---|---|---|---|
| 单级 | 2.35 | 2.50 | 1.99 | 超出,且已进入阻塞区 |
| 3 级均分 | 0.78 / 0.78 / 0.78 | 2.50 / 1.72 / 0.93 | 1.99 / 1.35 / 0.72 | 末级 0.78 > 0.72,仍会气蚀 |
| 4 级均分 | 0.59 × 4 | 2.50 / 1.91 / 1.33 / 0.74 | 1.99 / 1.51 / 1.04 / 0.56 | 末级 0.59 > 0.56,卡在边缘 |
| 4 级递减 | 0.90 / 0.70 / 0.50 / 0.25 | 2.50 / 1.60 / 0.90 / 0.40 | 1.99 / 1.26 / 0.69 / 0.29 | 四级都过,末级只剩薄薄一点余量 |
看这张表,几个结论就出来了。
单级直接超掉,而且已经进了阻塞区,流量都上不去,压差再大也是白加。3 级均分,末级 0.78 MPa 对 0.72 MPa 的允许值,差 9%,还是会产生气蚀,只是没那么凶。4 级均分勉强可以卡在边缘。把压差改成前大后小——0.90 / 0.70 / 0.50 / 0.25——四级都过,末级还留了点余量。
所以级数也不是"越多越好"。级数多了,流道阻力大、可调范围会变窄、小孔容易堵塞、成本也会跟着上去。工程上的做法通常是先按允许压差算出所需级数,再按递减规律分配,在末级留出余量。
还有一点得说清楚:气体和蒸汽不适用这套判据。可压缩介质关心的是级间膨胀比、流速和马赫数,压差分段是为了控制流速和噪声,逻辑不一样,别把液体的公式套到蒸汽上面。
这些情况下,气蚀消不掉
选型出问题,往往不是不懂得原理,而是算漏了边界条件。
-
闪蒸:前面说过,阀后压力低于蒸汽压,气泡不会塌。分级能减轻冲刷、能降噪,但下游管道里依然是两相流。这种工况该考虑的是管径、流速、弯头材质和布置,指望内件把问题解决掉本身就不现实。
-
级数不够,或者分配不合理:见过把四级笼套用在 12 MPa 压差上的案例,末级还压着 2 MPa,孔口下游照样会产生麻点。级数要和压差匹配,不是买了"多级"就万事大吉。
-
脏介质:多级内件的孔和迷宫通道都小,介质带颗粒、易结垢、易结晶的工况,通道很容易堵。堵住以后压差会重新集中到没堵的那几级,局部流速会变得更高,坏得更快。这种工况要么选大孔径的少级结构,要么阀前加过滤,要么选可拆卸内件方便清理。
-
长期小开度:阀门口径按峰值流量选,实际常年在 15% 开度运行,流速集中在很小的缝隙上,气蚀会比额定工况更严重。按常用流量算Cv值,让常用工况落在中间开度区间,比按峰值流量一路留余量更实际。
-
下游管路:溃灭区不一定在阀里,也可能在下游一两米处,正好是弯头、变径或者三通的壁面。阀后直管段太短、紧接弯头,等于把破坏点挪到了没有硬化层的地方。出口扩径、留出直管段,成本很低,效果也明显。
现场怎么确认它是真的被压住了
-
听:气蚀的声音是连续的、带爆裂感的"沙沙"声,频率偏高,贴着阀体和阀后管道听更清楚。闪蒸更像持续的"嘶嘶"声,混着两相流的闷响。声音变干净不等于问题消失,但通常说明溃灭的强度下来了。
-
测:阀体和中下游管道的振动加速度是比较直接的指标,便携测振仪贴着管壁测几个点,改造前后做对比。出口压力表的指针抖动幅度也能说明问题。
-
拆:这个比较可靠。气蚀的痕迹集中、边界清楚:孔口下游、阀座下游出现蜂窝状麻点,边缘圆钝,局部失重。冲刷是方向性很强的沟槽,闪蒸是大面积均匀减薄。看一次内件的实际情况,比什么都管用。
高压差工况下,选型时应该先算哪几个数
拿到一个高压差工况,顺序一般是这样的:靠介质和温度先定 pv 和 Ff;靠进出口压力定总压差;总压差和阻塞压差一比,判断到底是气蚀还是闪蒸、大概需要几级;然后才轮到压力等级、材质、泄漏等级和执行机构。
公称压力解决的是"壳体扛不扛得住",气蚀解决的是"内件活多久",这两件事不能互相替代。一台 Class900 的阀体配上单级内件,在 8 MPa 压差下壳体一点事没有,但内件很可能在三个月内报废,这种情况也并不少见。
米勒把这两类需求分开对应:中高压差、以稳定调节为主、压差还没到必须多级的地步,对应的是 KC10T 气动套筒调节阀:Class300 - 600(PN50 - 100),DN15 - DN600,介质温度 −196 - 550 ℃,泄漏等级 ANSI Ⅳ / Ⅴ / Ⅵ,平衡式阀芯配套筒导向,执行机构的推力需求低一些。压差再往上、单级已经算不过的时候,对应的是 KC10S 气动多级降压调节阀:Class600 - 2500(PN100 - 420),DN15 - DN600,−196 - 540 ℃,泄漏等级 Ⅳ / Ⅴ,靠多级笼套把压差分段。再高一档的 KC10M 气动迷宫调节阀,Class1500 - 2500(PN250 - 420),靠反复转向的沟槽把射流拆小。
这几组数字的意义不是"等级越高越好",而是让人先判断自己具体落在哪一档。如果算下来需要的级数超过两级,选单级套筒就是方向错了,后面再谈材质、谈硬化,都只是补丁。完整的口径、压力等级和材质组合,可以在米勒阀门选型中心按阀型和工况筛选。
几个常被问到的问题
-
问:套筒阀一定比单座阀抗气蚀吗?不一定,看孔后面有没有第二级, 单层孔、单级节流的套筒,抗气蚀能力和单座阀差不多,差别主要在导向刚度和调节的稳定性上。
-
问:多级降压会不会把流量压得很低?确实会降,流道长了、阻力大了,同样口径的Cv值比单级小。选型时要按多级内件的 Cv 重新算口径,不能拿单级的 Cv 直接套上去计算。
-
问:噪声大就说明气蚀严重吗?其实不能这么推,噪声只是现象之一,有些工况声音并不会很大,内件却在稳定地磨损,尤其是溃灭区落在下游管道里的时候,声音传不出来,振动和壁厚变薄反而会先出现。
写到这里,再回到开头那台阀。它的问题从来不是"套筒不够好",而是那 3.7 MPa 的压差被要求在几毫米的缝隙里一次性消化掉。多级降压解决的问题,说到底就是把这个要求给拆开:让每一级只承担它需要承担的那一小段,让压力在每一级里都停在蒸汽压以上。气泡没有机会出生,也就谈不上被消灭。
选型的时候,与其问"这台阀防不防气蚀",不如问"这台阀门把压差分成几级、怎么分"。这个问题弄清楚了,阀的寿命大致也就清楚了。
注:文中 FL、Ff 的定义与阻塞压差算式依据 IEC 60534-2-1;产品参数取自米勒阀门官网对应产品页(核对日期:2026-03)。表内 FL 取值仅用于演示算法,实际选型应以具体内件的试验数据为准。