这四种工艺经常被放进同一张表里比较,但就算比完也可能不知道选哪个。原因是它们的特性本身就不在同一个层面:堆焊靠冶金结合,渗氮靠氮原子向表层扩散,喷涂靠颗粒高速撞击后咬住表面,整体合金没有结合层,阀芯或阀座本身就是硬质材料。结合方式不同,能承受的工况也就不同,可修复性和成本也就跟着变动。
调节阀内件的失效模式,决定了该选哪一种处理工艺。所以,在比较工艺之前,我们应该先看内件是怎么失效的:冲蚀、擦伤、粘着咬合、腐蚀加磨损,还是热疲劳。不同的失效方式,对硬度、韧性、摩擦系数、耐腐蚀性的要求都不一样。
四种工艺,本质是四种不同的结合方式
堆焊是把熔化的焊材与基体熔在一起,界面处形成冶金结合;渗氮是把氮扩散进表层,靠氮化物硬化,界面是渐变的;喷涂是把熔融或半熔的颗粒高速的打在工作面上,靠机械咬合和局部微冶金结合附着;整体合金没有界面的区分,硬质材料一直延伸到零件的内部。
界面决定了三件事:会不会剥落、能不能修复,以及基体会不会受影响,后面的比较基本都绕不开这三条。
堆焊:冶金结合,硬化层可以堆厚
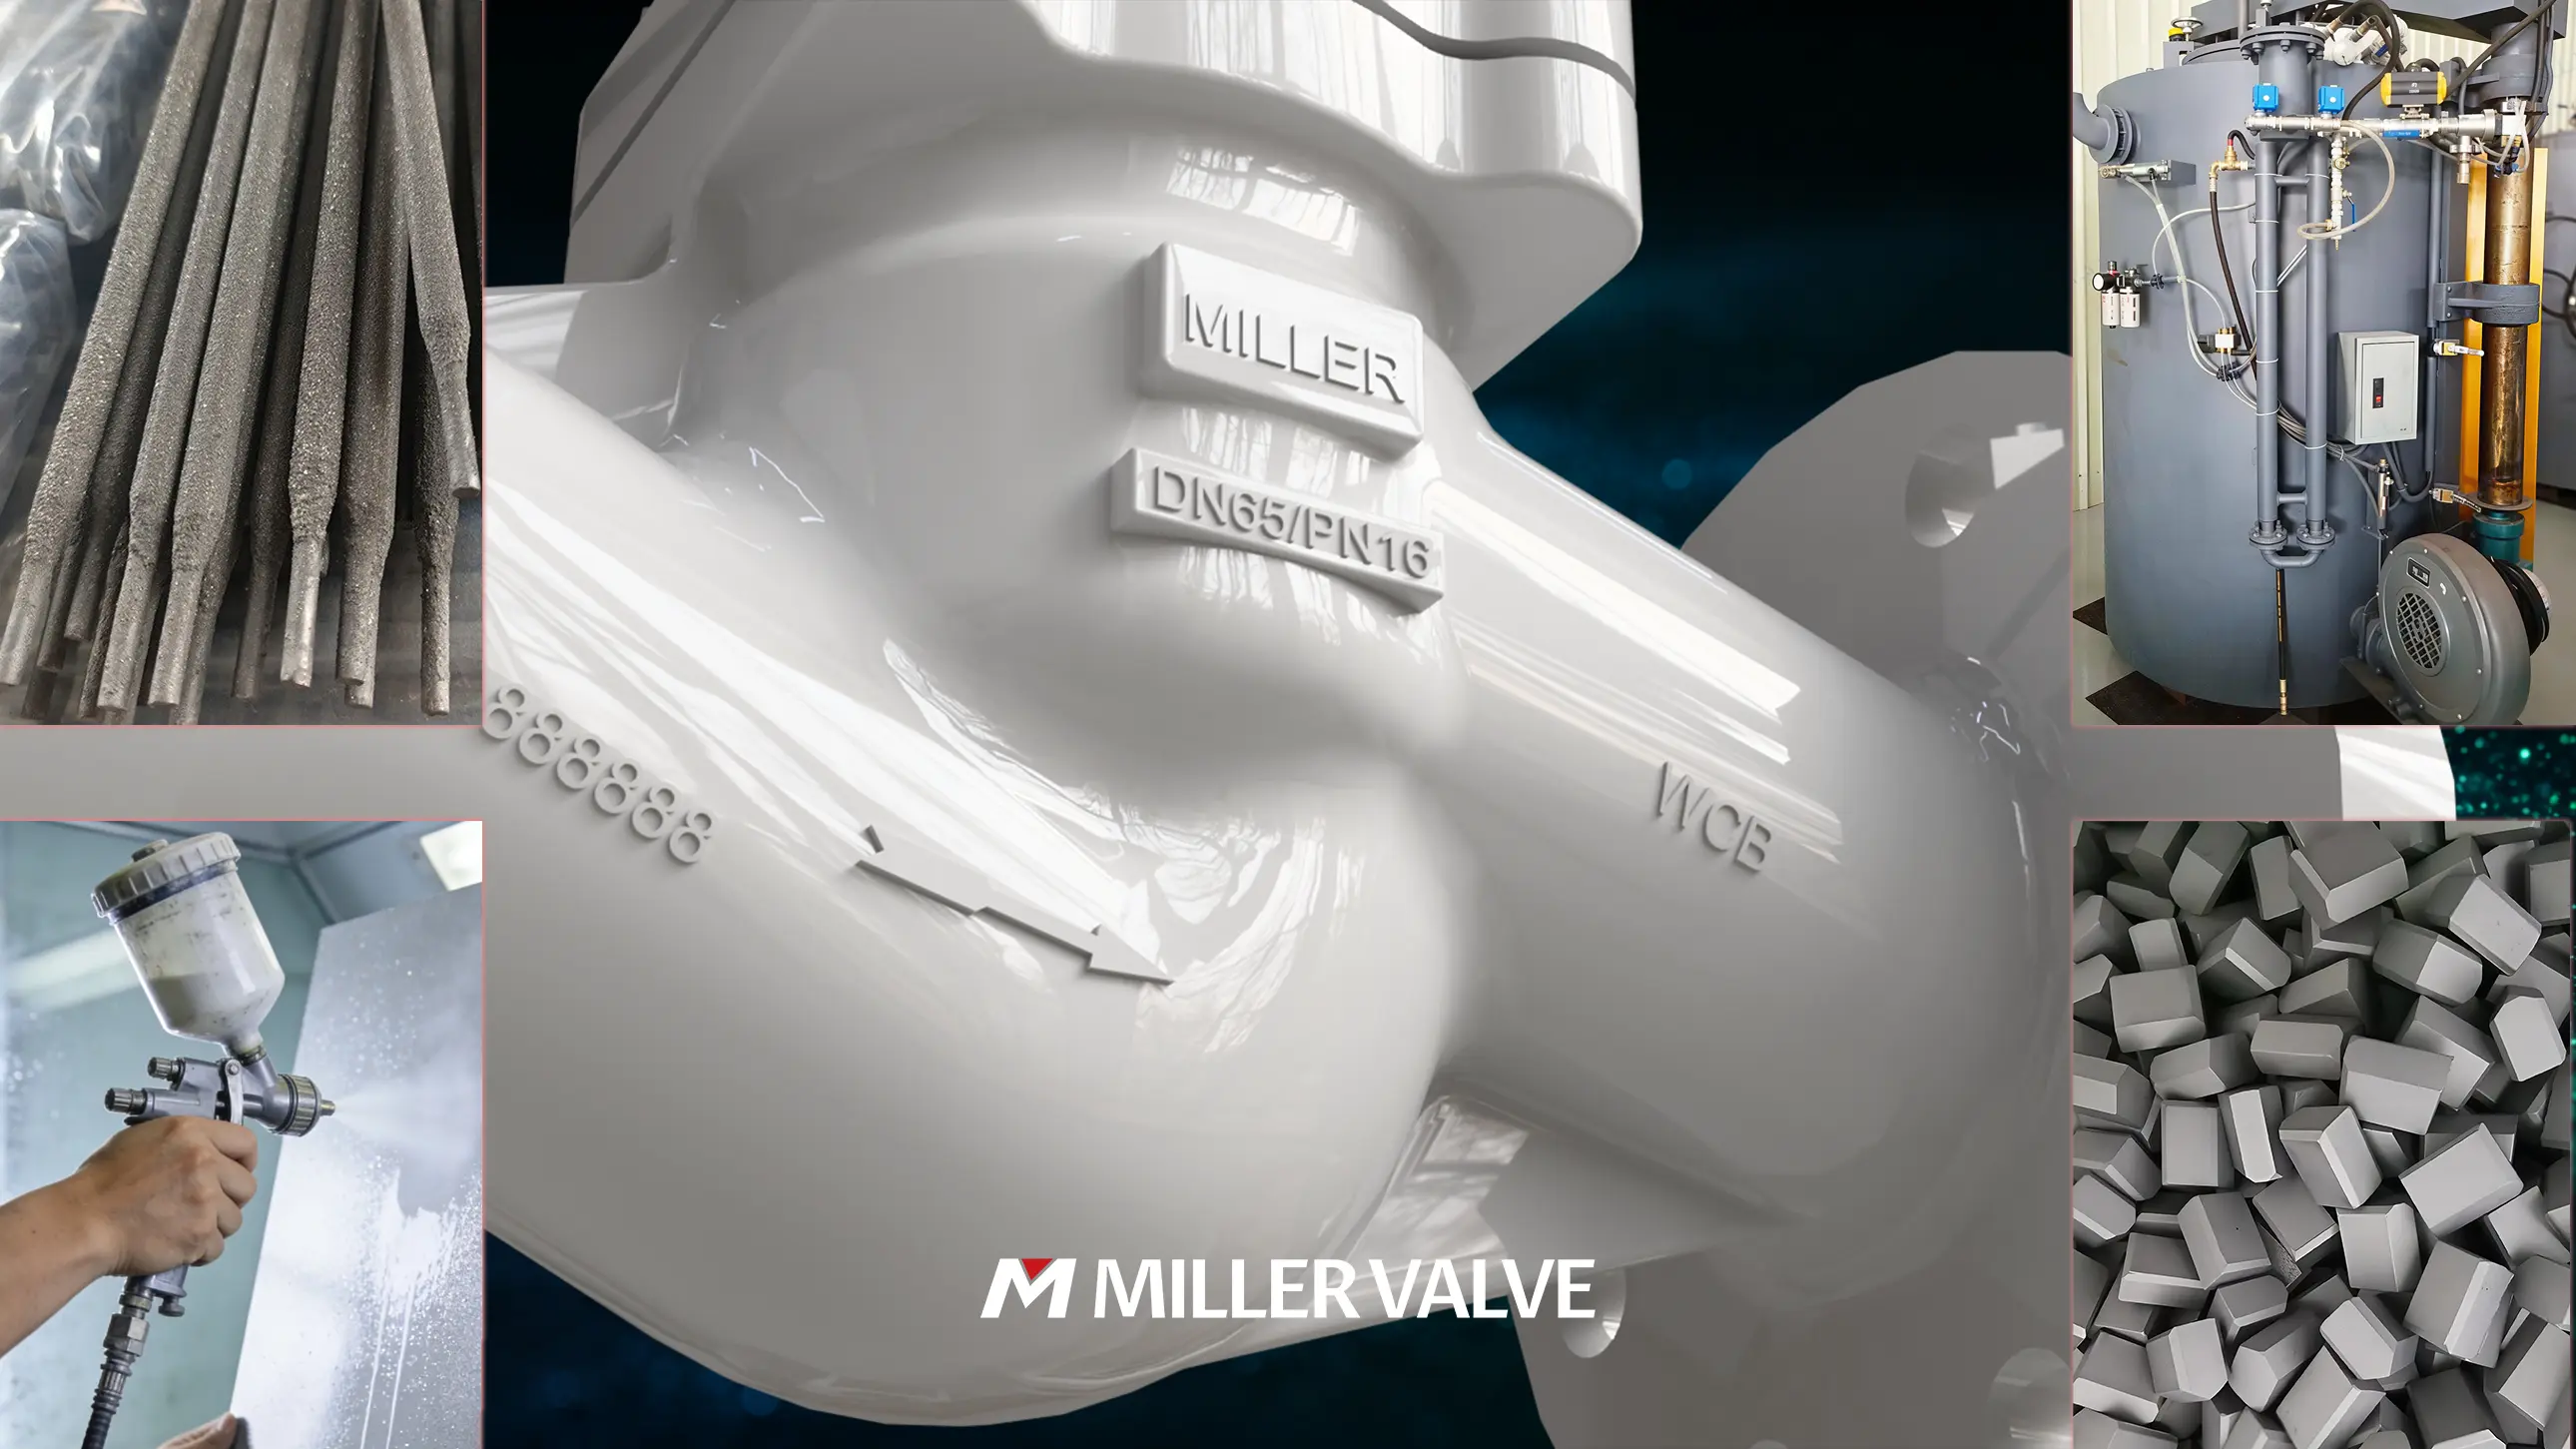
堆焊在调节阀上用得最多,米勒的调节阀,就经常会使用司太立合金进行堆焊,阀芯和阀座的密封面、闸板密封面、阀体密封面,都能见到。焊材多以钴基、镍基为主,也有铁基的。钴基的高温红硬性好,抗擦伤,蒸汽和高温工况常用;镍基硬度更高,抗擦伤能力强,但抗冲击性能会比钴基差一些。
它的优点是结合强度高,硬化层可以一层一层堆到需要的厚度,磨损之后还能补焊再磨,可修复性在四种工艺里算得上最好。缺点是热输入大:焊完可能会变形,热影响区可能会软化,需要缓冷或者焊后热处理;焊材和基体熔化时也会互相稀释,单层堆焊的硬度往往达不到预期,得堆两层以上;钴基和镍基都有热裂倾向,预热和层间温度控制不好就会出裂纹。
堆焊之后如果要磨到想要的尺寸,加工量不小。小内孔、深孔、复杂型面都不好堆,喷枪伸不进去的位置只能更换工艺。
调节阀上常见的问题是稀释率没控制好,硬化层硬度不够的话,短时间内就会冲蚀出沟痕;另一个是热影响区软化,导致母材先坏,同时硬化层还在,这样相当于堆焊了一层空壳,强度会大大下降。
渗氮:变形最小,但硬化层只有薄薄一层
渗氮是把工件放在含氮气氛里,在低于基体回火温度的条件下保温,氮原子扩散进表层,和铬、钼、铝、钒这些元素反应形成氮化物。气体渗氮、离子渗氮、盐浴渗氮都是这个原理,区别在处理方式和温度。
优点是变形量小:处理温度低,没有相变,工件基本不变形,处理完只需要精磨或者可以不加工。复杂形状可以整体处理,深孔和型腔的内表面也能渗到。批量生产的成本低,不锈钢渗氮之后表面硬度很高,耐磨性提升明显。
短板是硬化层薄:硬化层只有薄薄一层,底下就是软的基体,承受不了重度冲蚀和较大的接触应力,一旦硬化磨穿,磨损速度会突然加快。渗氮层本身也比较脆,尖角、边缘、螺纹牙顶这些位置都容易崩,密封面的锐边尤其明显。基体材料也要挑,不含铬钼铝钒的钢渗氮也不会硬到哪里去;不锈钢表面有钝化膜,不去掉就容易渗不进去或者渗不匀。另外,不锈钢渗氮会消耗掉一部分铬,耐蚀性可能会下降,介质腐蚀性强的场合要权衡。
调节阀上,阀杆渗氮最为典型,抗擦伤、耐腐蚀、不变形,正好对上阀杆的需求。套筒和笼式阀芯的导向面、节流面也常用,前提是型面精度要求高、冲蚀不严重。密封面渗氮要谨慎,那层薄硬化层经不起颗粒的反复碾压。
喷涂:基体不受热,靠颗粒咬住表面
喷涂用超音速火焰、等离子或者电弧把材料加热到熔融或半熔的状态,高速喷到工件的表面。调节阀上最常见的是碳化钨涂层,粘结相是钴或者钴铬镍,硬度高,抗冲蚀性能好;也有喷陶瓷的,用于耐磨或者绝缘。
它最大的好处是基体不受热:喷涂过程中工件温度低,不变形,没有稀释,基体的性能原样保留。涂层可以局部喷,磨损之后重新喷一遍就能恢复,修复成本比整体更换要低。
缺陷在结合方式上:涂层和基体之间以机械咬合为主,结合强度不如堆焊,受冲击或者高接触应力时可能会起皮、剥落。涂层内部如果有孔隙,介质渗进去会从界面开始腐蚀,所以喷完一般要封孔。涂层薄,磨穿之后就没了,不能像堆焊那样补厚。喷涂还有角度限制,内孔、深腔、遮挡面喷不到或者喷的不均匀,需要专用喷枪和工装。
喷涂前处理决定成败:表面粗糙度不够、有油污或者氧化皮,涂层就容易粘不住,运行一段时间会整片掉下来。这个环节不能忽视。
整体合金:没有界面,硬度从里到外一致
整体合金的阀芯或阀座本身就是硬质材料,常见的是整体硬质合金,也有整体陶瓷。因为没有结合界面,所以不存在剥落的问题,硬度从表面到内部都一致,磨掉一层还是硬的,可以反复重磨。
抗冲蚀能力在四种里也最好,适合高压差、闪蒸、空化、含颗粒的工况。调节阀上的典型用法是用于小口径高压差角阀的阀芯阀座、多级降压阀芯的节流部位,做成独立零件装到阀芯上,而不是整个阀芯都用硬质合金。
代价是脆:硬质合金抗压但不抗拉,遇到冲击、偏载、装配应力容易出现崩角或者开裂;陶瓷更脆,加工只能靠金刚石磨削,复杂型面根本做不了,套筒窗口这类形状基本与它无缘。和金属阀杆的连接也要专门设计,钎焊、镶嵌、机械夹持各有各的问题,硬质合金与不锈钢的热膨胀相差得比较多,温度一旦发生变化,配合就可能变松或者开裂。大口径用整体合金成本会非常高,成本和重量也都会上去。
放在一张表里看
| 工艺 | 结合方式 | 硬化层 | 抗冲蚀性 | 抗冲击性 | 变形与精度 | 可修复性 | 成本 |
|---|---|---|---|---|---|---|---|
| 堆焊 | 冶金结合 | 较厚,可多层 | 好 | 好 | 变形较大,需留磨量 | 可补焊、可重磨 | 中 |
| 渗氮 | 扩散硬化 | 薄 | 一般 | 较差,边缘易崩 | 变形小 | 不能补,只能磨 | 低 |
| 喷涂 | 机械咬合为主 | 薄 | 好 | 一般,有剥落风险 | 基体不变形 | 可重喷、可重磨 | 中 |
| 整体合金 | 无界面 | 整体 | 最好 | 差,脆 | 精度取决于磨削 | 可重磨 | 高 |
表里的层厚和成本只是相对关系。同样是堆焊,手工电弧和等离子粉末堆焊的稀释率相差很多;同样是喷涂,超音速火焰和等离子喷出来的致密度也不一样,具体到某个工件,还要看材料牌号、尺寸和批量。
调节阀上通常怎么配
很少有整台阀只用一种工艺,常见的是按部位分开配:
-
阀芯、阀座密封面堆焊,阀杆渗氮
-
套筒导向面渗氮,节流窗口边缘堆焊,或者整块用整体合金
-
球阀球体喷涂碳化钨,阀座堆焊
-
小口径高压差角阀,阀芯阀座整体硬质合金
-
空化、闪蒸严重的位置,多级降压配整体合金或喷涂
选择顺序可以按这几步走:
-
先定失效模式:冲蚀为主、擦伤为主、还是腐蚀加磨损,对应的工艺不一样。
-
再看温度:超过基体的回火温度,渗氮就用不了;高温氧化环境里,碳化钨涂层的粘结相会先失效。
-
再看精度要求:需要保持型面精度的部位,比如套筒窗口和笼式节流面,优先选变形小的工艺。
-
最后看交期和预算:整体合金的交期最长,堆焊和喷涂可以现场修复,整体合金只能返厂重磨。
米勒的做法
调节阀内件这块,我们一般会先问介质里有没有颗粒、压差多大、有没有闪蒸空化,再决定硬化方式。冲蚀为主的工况,密封面堆焊钴基或者喷涂碳化钨;型面精度要求高的套筒用渗氮工艺来控制变形;小口径高压差、空化的工况才上整体硬质合金。
堆焊时控制稀释率和层数,喷涂前把表面处理和封孔给做到位,如果这两步没处理好的话,材料选得再好也起不到作用。
这四种工艺不存在谁替代谁的问题,堆焊解决厚层和结合强度,渗氮解决变形和成本,喷涂解决基体不受热,整体合金解决材质本身。内件容易在哪里出问题,找对应的那一条就行。