波纹管装在阀盖里面,运行的时候看不到它的实际状态。它的失效有一个过程,从产生细微裂纹到完全穿透,有一定的时间间隔,这段时间里在阀门上能观察到一些变化。
最直接的信号是检测口出现介质,但到了这一步,波纹管已经被穿透。更早的信号在操作力矩、表面温度和行程记录里。判断的顺序可以这样来确定:先确认泄漏从哪个位置开始出现,再对照介质侧、操作侧和记录数据三方面的变化综合判断。
先搞清楚泄漏会从哪里出来
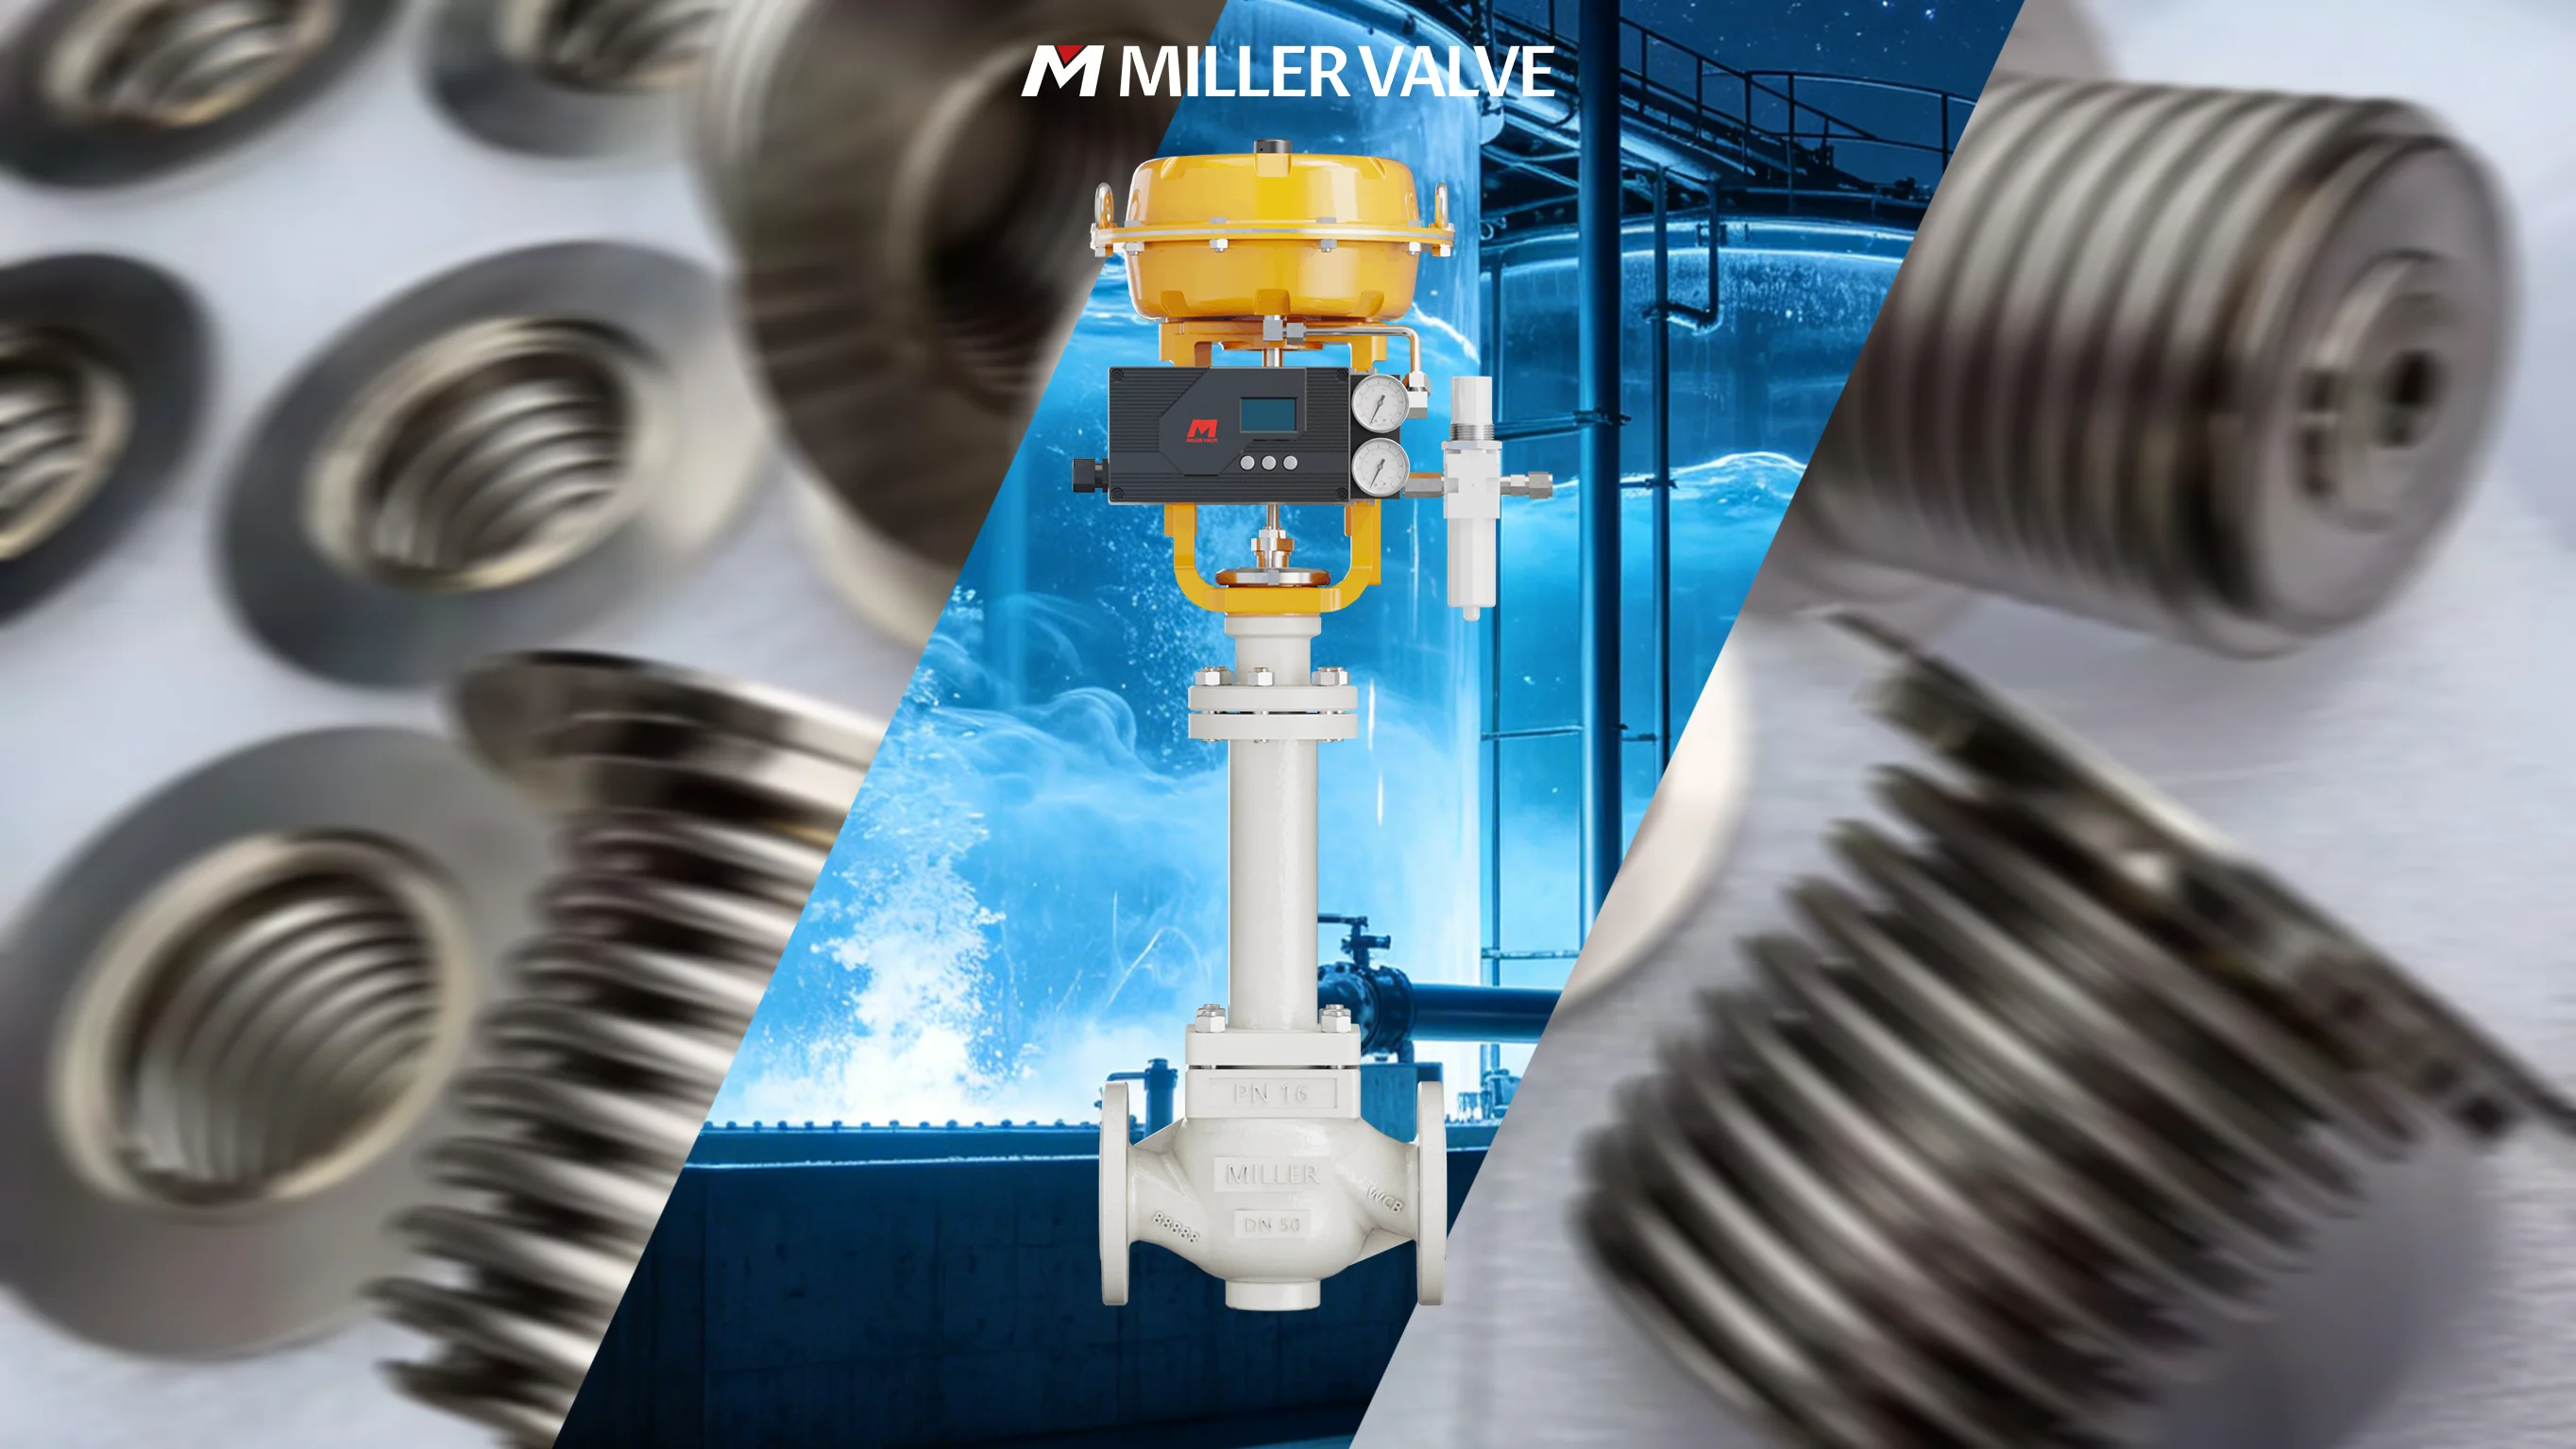
波纹管阀的结构和普通填料阀不同:阀杆和介质之间由波纹管隔开,波纹管的一端焊接在阀杆上,另一端焊接在阀盖或阀体上,阀杆上下运动时,波纹管也跟着伸缩。波纹管的外侧通常还有填料,作为第二道密封。有些结构采用双层波纹管的设计,两层之间的腔体接检测口,判断方式和单层结构基本一致。
这样的结构提供了一个判断依据:波纹管和填料之间的腔体上一般会开一个检测口。正常运行时,检测口不应该有任何介质溢出来。波纹管产生裂纹以后,介质会进入这个腔体,从检测口漏出来,填料仍然起第二道密封的作用,所以看到检测口有介质,说明波纹管已经出现问题;看到压盖处有介质,说明填料已经失效了,位置不同,处理的方式也不同。
这一条是后面所有信号的基础,分不清泄漏位置的话,其他判断也会失去依据。
在介质侧能看到的信号
检测口漏出介质是最直接的信号,但它有一个从弱到强的过程。早期可能只是检测口周围发潮、结霜、闻到轻微的气味,或者贴在上面的检测纸变色,不是连续性的喷出。这个阶段很容易被当成是冷凝水或者环境湿气所导致的。
检测口周围的痕迹同样要看:长期微量渗漏会在孔口附近留下污渍、结晶或者腐蚀的痕迹,保温层下面可能出现湿痕和锈迹。这些痕迹不会自己消失,清理以后如果再出现,说明还是有渗漏。
有毒或者易燃介质,可以用便携式检测仪在检测口附近测读数,读数从背景值缓慢升高,说明存在持续性渗漏;单次读数偏高的情况则不能这样简单定性。
还有一种情况是检测口被堵住。焊渣、锈蚀、结垢都可能把孔堵塞,信号被掩盖。巡检时最好确认检测口通畅,这是这个信号可靠性的前提。
真空工况下检查方向相反:空气会从检测口被吸入,判断时看检测口是否吸气,而不是只看有没有介质漏出来。
从操作上能感受到的变化
操作力矩的变化容易记录,同时也容易被忽略:波纹管出现局部变形,或者波间进了介质、产生结垢等,运动阻力会增加,手轮力矩会随之变大。单次的读数说明不了问题,连续几个周期的数据放到一起看更有参考价值。
行程也会变:同样的开度指令,阀门实际走到的位置可能和以前不相同;手动阀表现为手轮转到底的圈数变化。出现这类变化时,先排除填料压得过紧、阀杆产生结垢、导向面磨损等问题,再考虑波纹管处是否出现变形或破裂。
声音方面的信号通常出现得比较晚:波纹管穿透的瞬间会有气流或者液流的流动声,早期可能只是轻微的嘶嘶声,在安静的环境里才听得到。声音的位置在阀盖附近,不在压盖处,这一点可以用来分辨是否为填料泄漏。
温度的变化也属于操作侧的问题:波纹管破裂以后,介质进入波纹管外侧的腔体,热量会传到填料和阀盖的上部,这个区域的表面温度就会升高。用测温枪固定测量同一点并进行记录,温度的变化趋势也可以作为判断依据。
从记录和外观里找证据
波纹管是疲劳件,寿命按行程循环次数计算:累计行程次数接近设计值时,最好安排更换,不要等真的出现泄漏再来补救。这一项不需要拆阀,但需要系统能够记录每一次的动作。
温度循环和超温记录同样重要:一次超温对波纹管寿命的影响,可能相当于很多次常温下的正常行程。压力冲击也会造成一定的影响:水锤或者超压会让波纹管产生塑性变形,变形以后疲劳寿命就会缩短。
检修时的外观检查能提供更直接的依据:波纹管表面出现氧化色变化、点蚀、裂纹、鼓包,波距不均匀等,焊缝附近有变色或者细微裂纹。这些迹象不能指向波纹管已经完全穿透,但至少说明寿命已经消耗了相当的一部分,需要看内表面时,可以用内窥镜进行检查。
先把几种误判排除掉
检测口的冷凝水容易被当成泄漏:低温介质或者环境温度低的时候,检测口可能出现结露,擦干以后不再出现,就不是真的发生渗漏。
压盖处的泄漏容易被当成是波纹管失效:两者位置不同,压盖泄漏换填料就可以处理,不需要动波纹管。
力矩增大不一定来自波纹管:填料压得过紧、阀杆产生结垢、导向面磨损,也可能让力矩变大,排查时要按从外到内的顺序进行。
波纹管的寿命容易被当成无限长:它是疲劳件,有明确的循环寿命,安装以后需要按记录计划安排更换,在出现泄漏之前完成更换操作。
什么时候安排提前更换
几种情况下,建议更换:
-
累计行程次数接近设计寿命;
-
检测口出现微量介质并且清理后又再次出现;
-
力矩或者温度趋势连续几个周期异常;
-
经历过超温、超压或者明显的水锤;
-
介质有腐蚀性且已经运行较长的时间;
-
检修时外观出现裂纹、点蚀或者变形。
更换的时间安排在计划停机里进行,风险也小,而不是在运行中出现问题再处理。波纹管阀多数用在有毒、易燃或者高纯介质的场合,运行中泄漏的代价不只是停机那么简单。
结语
波纹管的失效是一个持续性的过程,信号不明显,但可以观察。检测口、操作力矩、表面温度、行程记录,这几项放在一起进行对照,判断会比单看一项更可靠。
阀门厂家能做的,是在结构上保留检测口并保证它不被堵死,在样本里给出按行程次数计的寿命,在选型时说明温度和压力的边界。使用方可以把检测口、力矩和温度纳入日常巡检的范围,关注行程次数,避免波纹管因疲劳而失效。